产品介绍
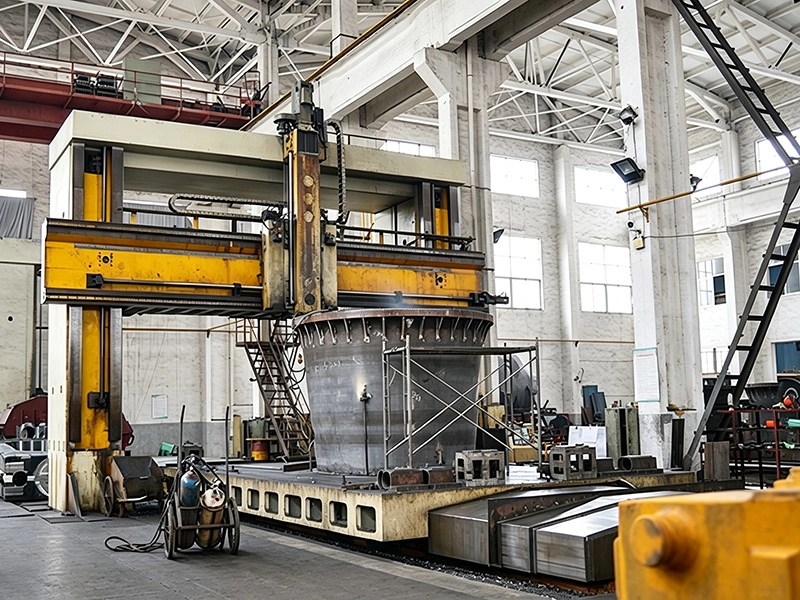
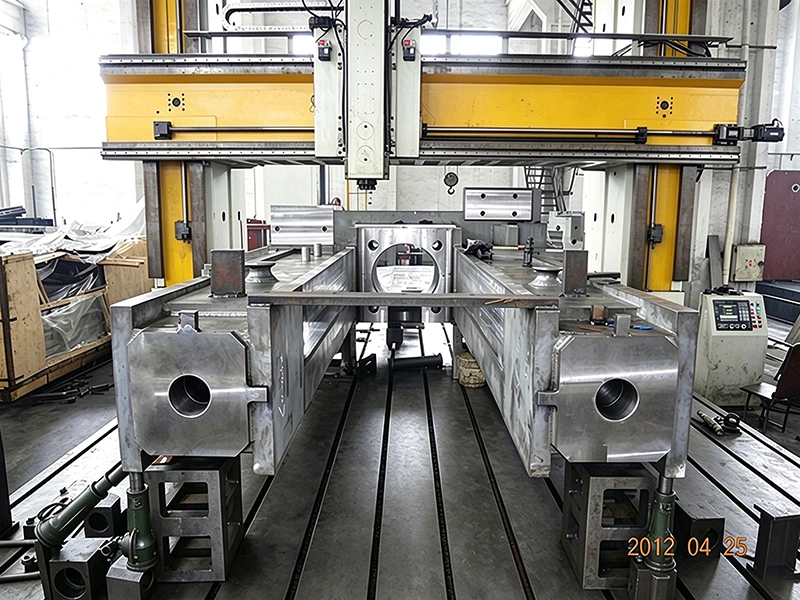
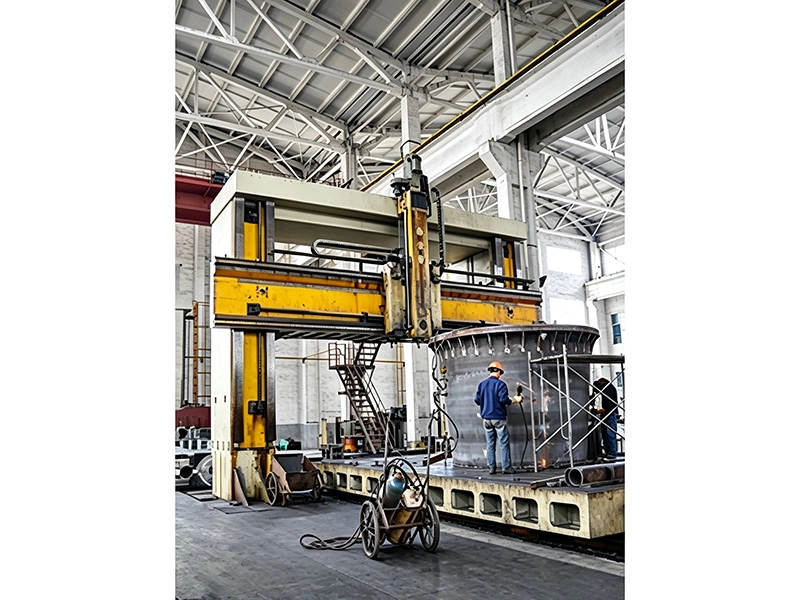
数控龙门铣床加工以床身、工作台、立柱、横梁、滑枕、溜板为重要铸件,在粗加工后须进行时效处理或采取其他消除内应力的措施。床身与工作台导轨副、横粱与镗铣头溜板导轨副、镗铣头溜板与滑枕导轨副、横梁与立柱导轨副为重要导轨副,应采用高(中)频感应淬火、镶、贴淬硬钢带等耐磨措施。
重要焊接件须进行探伤检查,不得有裂纹。
机床空运转试验机床主运动机构由主轴低速起作低、中、高三挡转速运转(有级变速为全部转速,逐级运转,每级运转时间不少于2rain),高转速运转时间不得小于1h,使主轴轴承达到稳定温度,在靠近主轴轴承处或设计规定位置测量轴承的温度和温升,温度值不得超过0℃,温升值不得超过0℃。
用中间进给速度,分别对各坐标上的运动部件连续进行启动、停止、正、反向的操作试验,至少10次,试验动作的灵活性和可靠性。
液压、润滑、冷却系统应做密封、润滑、冷却性能试验,要求调整方便、动作灵活,润滑良好,冷却充分,各系统无渗漏现象。主传动系统空运转功率(不包括主电动机空载功率)不主传动系统空运转功率(不包括主电动机空载功率)不应超过电动机额定功率的15%~25%。
在全部功能下进行整机连续空运转试验,连续空运转无故障时间不得少于1h。应超过电动机额定功率的15%~25%。
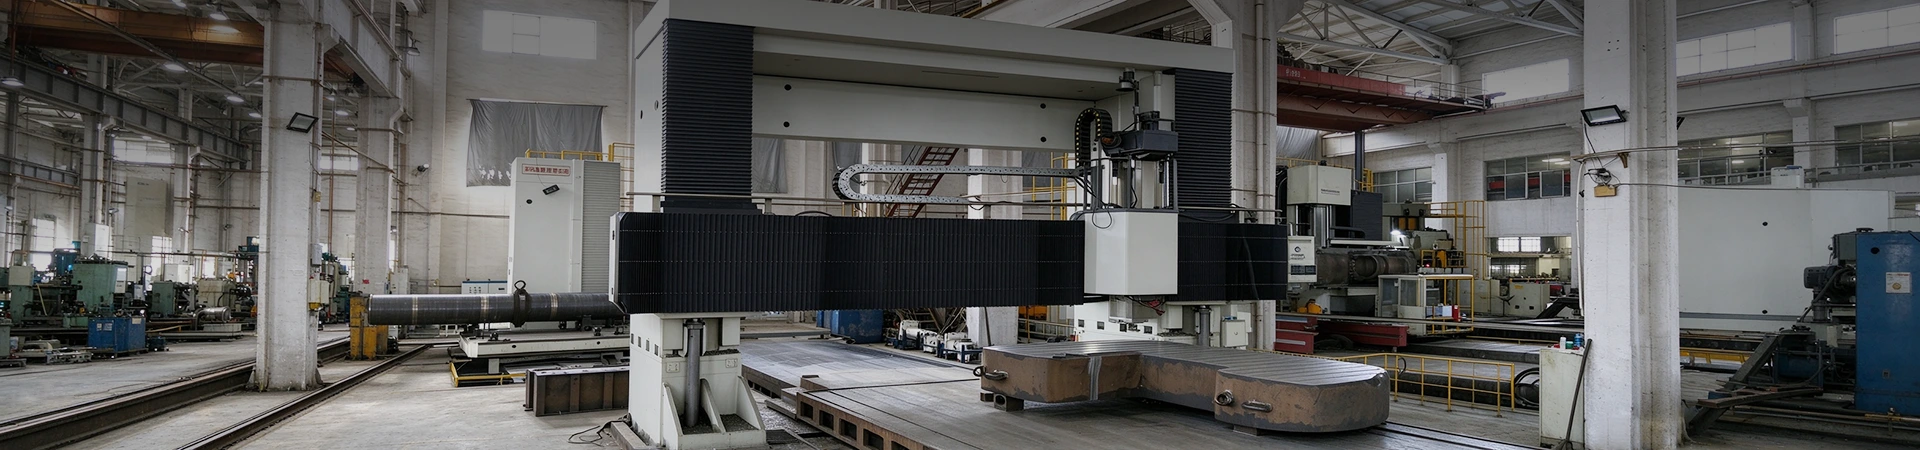
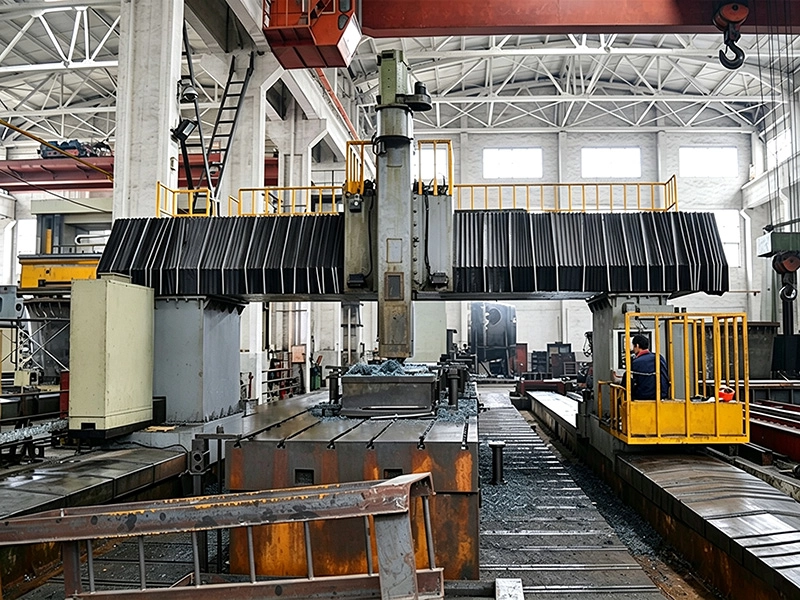
通华数控龙门镗铣床加工专门用于加工不锈钢模具以及其它行业需要强力切割的设备就是数控龙门加工中心。它的应用范围广,如在汽车、火车、飞机内饰材料加工以及蜂窝具加工,铝幕墙加工。床身采用了矩形管焊接退货应处理热处理及精加工,采用双丝杆螺母驱动技术,并配有树脂混凝图浇筑结构,整体机架的重量加强了,保证切割过程的稳定性。
配置自动换刀结构的数控龙门镗铣床即为龙门加工中心。
数控龙门加工中心操作互锁、安全保护的PLC程序设计及调试,由各个用户操作站手动功能的PLC程序设计及调试;主轴换档的PLC程序设计及调试;其他辅助功能的PLC程序设计及调试等组成。
修复工艺
1、用氧-乙炔火焰烤划伤部位(掌握温度,避免表面退火),将常年渗金属表面的油烤出来,烤到没有火花四溅。
2、将划伤部位用角磨机表面处理,打磨深度1毫米以上,并沿导轨打磨出沟槽,燕尾槽。划伤两端钻孔加深,改变受力情况。
3、用脱脂棉蘸丙酮或无水乙醇将表面清洗干净。
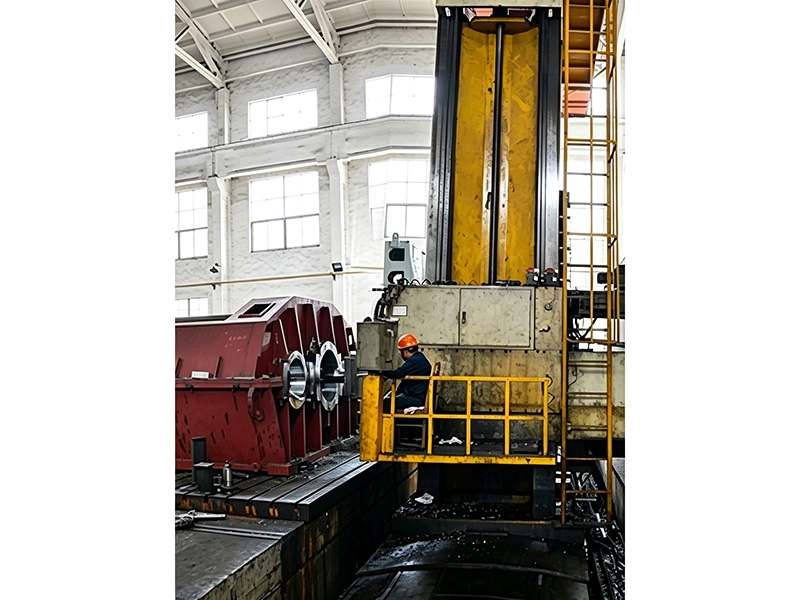
数控龙门铣床加工的导轨及其它摩擦副,在长期的使用过程中,由于两个接触面间存在不同程度的摩擦,使摩擦副表面产生不同程度的磨损,严重时影响机床的加工精度和生产效率。龙门铣床的导轨大都由钢或铸铁制成,出现划伤时应进行修复,不然会使划伤扩大,也会影响到加工。
对机床和其它磨损部位的修复,通常采用金属板和高分子材料镶贴或更换等方法,不仅需要进行大量精确的加工制造,而且常需要对加工面进行人工刮研,修复工作工序多,工期长。如果需要快速的对其进行修复,可采用高分子材料对其进行修复。
产品分类
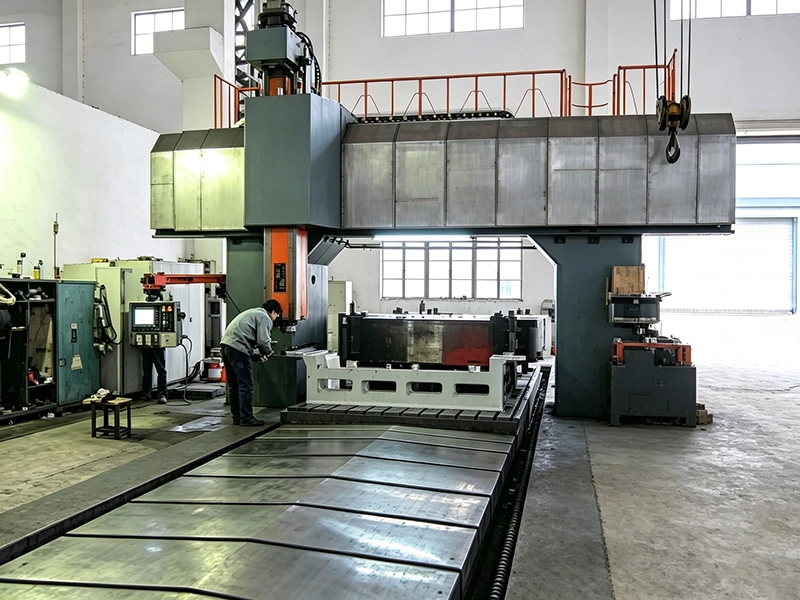
龙门加工中心和数控龙门镗铣床产品的主要品种,根据机床结构布局形式划分为:
按横梁是否在立柱上运动,分为定梁式和动梁式;
横梁在高架床身上移动称为高架式;
按龙门架是否移动,分为工作台固定龙门移动式和龙门固定工作台移动式;
按机床净重和工作台承载能力,分为重型、中型和轻型等。
加工注意事项
数控龙门铣床加工为高精度机电一体化产品的加工,操作人员在上岗前需经过培训,对机床结构、运动、功能和操作要有一个全面的了解。
操作者在操作机床之前应仔细阅读《使用说明书》,熟悉机床的操作方法和步骤。操作者应注意以下事项,以确保人身与机床的安全。
a. 在机床运动前,确认在机床运动区内没有障碍物,刀具、工件和夹具不会干涉。
b. 在机床运行时,不要进入其动作范围内。
c. 不要直接或间接接触机床的运行部件。
d. 一旦机床出现故障或有其它危险,请立即按下急停按钮,使机床运行停止。
注意事项
1、工作物要用压板、螺钉或专用工具夹紧。使用一般的扳手不准加套管,以免滑脱伤人。
2、刀具一定要夹牢,否则不准开车工作。
3、工作前,要检查机床传动部分的运转情况,并将机床的挡板装好,才能运转。
4、铣切各种工件,特别是粗铣时,开始应进行缓慢切削。
5、移动工作台和刀架时,应先松开固定螺钉。
6、装卸刀具时,应使用铜锤或木槌轻打,防止刀具碎片飞出伤人。
7、在切削中,不准变速和调整刀具,禁止用手摸或测量工件。
振动故障判别方法
1、分隔法,对于龙门铣床电动机内置式的进给或主轴运动,应将电动机与传动机构的联轴器松开或挂在空档位置,分别用多种速度运行,根据电动机运行是否平稳判别振动原因。
2、参数法,在闭环系统中,由于参数(例如环路增益,加/减速时间常数等)设置(或调整)不当可能引起振荡,特别是机床运行一段时间后,由于机械间隙变化,有的参数要重新调整。当出现振动故障后应适当改变某些参数,同时观察振动现象是否有变化。这些参数有的是以机床参数的形式给出,有的是用驱动器上的电位器调整。
3、外驱动法,对数控数控龙门铣主轴运转引起的振动,可以用一台普通交流电动机(也可以用电焊机电源驱动直流电动机变速)通过联轴器带动主轴旋转判别振动原因。要注意主轴和电动机轴的同心问题。并将主轴的制动器松开。
4、电流测量法,机械原因引起的振动故障通常会造成转矩变化,在恒速空载运行时测量电动机电流,观察其变化是否与振动相一致即可判别。